
中国新能源汽车市场从正式起步到如今,动力电池的安全性始终是最为重要的一环,说它是安全基石毫不为过。动力电池是一套高度耦合的复杂系统,从电芯材料、结构设计、制造工艺到热管理策略、BMS软件,中间的任意环节出现微小偏差,都有可能演变为安全风险。在过去,车企向电池厂商直接采购成熟电芯完成电池包组装,但真出了事故,是电池包的问题,还是整车匹配的问题就变成了罗生门。
面对这样的安全悖论,初涉造车的小米推出了自研的“龙甲电池”,该电池由小米全链路参与投入电池供应商体系,小米将龙甲电池的特点概括为三句话:标准小米定、过程小米盯、质量小米担。标准自己定,过程自己盯,质量自己兜底。
中创新航为全球动力电池装机量TOP4企业,连续获得国家科技进步奖,在中镍高压三元锂、叠片技术领域积淀深厚。9月4日,小米汽车正式官宣与中创新航正式达成战略合作。小米汽车副总裁黄振宇表示,小米将从产品定义阶段切入,深度参与电芯设计,主导电池包开发,落实全流程质量把控,实现从设计源头到产线末端的全面穿透。
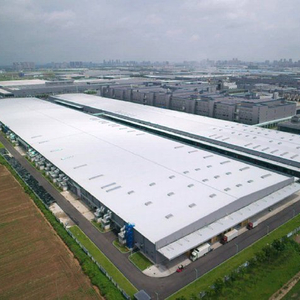
那么,这块顶流的电池是如何被制造出来的?带着这样的疑问,我们来到了常州中创新航小米龙甲电池的制造基地。
电芯产线从零开始设卡
走进小米龙甲电池的制造基地,我的第一感受不是规模,而是干净和低噪。

换上防尘服、穿过风淋门,电芯产线就像一座精密实验室:整线达到十万级洁净度,重点工序达到万级洁净度,达到了制药的环境要求。因为在这里,粉尘、金属微粒不是简单的5S问题。它们一旦进入电芯内部,就可能埋下微短路、热失控的风险。
电芯产线从原材料开始就设卡。从正负极材料、隔膜、电解液到结构件、辅材,共400+项原材料检测。
正极材料克容量检测,每批来料都要做标准充放电测试。实测比容量必须达到设计值,避免续航衰减快于预期。负极材料粒径分布检测,用激光粒度仪测量粒径及分布宽度。粒径过大过小都会导致副反应多,加速电池老化。微米级厚度的铝箔、铜箔还要做抗拉强度、延伸率试验。保障在后续制造和长久充放电中不发生断裂、破损。

除磁环节行业通常是2—3级,龙甲电池做到5级。从原材料投料、合浆到涂布,先清大颗粒,再抓微米级细颗粒,层层降低磁性异物。这样做,是为了杜绝金属碎屑混入,规避杂质刺穿隔膜、造成电芯内部短路。对每一根磁棒,产线还要定期检测、趋势监控。

涂布环节,正负极原材料混合制浆后,均匀涂在铝箔、铜箔上。产线对涂覆区域面密度、涂布尺寸进行100%全检。此外涂布尺寸、外观缺陷也100%全检。

而在辊压环节,涂布烘干后对极片涂层辊压。近百吨辊压压力下,厚度要控制在±2微米,否则极片过于蓬松,能量密度偏低;压得过于密实,电解液难以浸润活性材料,锂离子传输受阻,影响循环性能。产线采用智能辊压力调节,辊压厚度实时处于优秀标准。
极片边缘在这一环节中往往被忽略,却是龙甲电池关注重点。边缘要避免浆料堆积导致厚边超标、压实不均、衍生毛刺。辊压出口还搭配高分辨率CCD相机,对涂布宽度、涂层划痕、开裂等外观缺陷做视觉检测。
卷绕与切叠的细节
龙甲电池有磷酸铁锂和三元锂两种电化学体系。磷酸铁锂体系采用卷绕工艺,三元锂体系采用切叠工艺。
磷酸铁锂体系卷绕前,先进行模切、分切。模切用激光切割切出极耳区域,激光频率自动调节,降低毛刺等不良,并进行100%毛刺检测。分切把极片切成所需宽度,切口进行100%毛刺检测。卷绕时,通过卷针将正极、负极、隔膜按螺旋形式卷绕,形成正极、负极、隔膜交替排列的电芯结构。

卷绕过程用4台检测精度0.1mm的CCD监控对齐度,进行包覆检测。要确保隔膜包负极片、负极片包正极片,避免正极涂层裸露,诱发析锂、内短路。过程还进行张力、极片瑕疵检测。4台CCD相机对正负极片外观瑕疵检测,确保无破损、翻折等不良极片卷入电芯。
而三元锂体系采用切叠工艺,即“切片+叠片”。切片把辊压后的大卷极片裁切成所需尺寸,4台高分辨率CCD对极片缺陷、异物进行100%视觉检测。在这一环节,龙甲电池视觉检测覆盖范围推进至极片边缘0.1mm内。
焊接、装配与激活
焊接环节,极耳、连接片采用超声波焊接。焊前对极耳外观进行CCD 100%全检,避免极耳开裂、缺损等外观缺陷。整个过程从可见光、红外等维度全程监控,确保焊接质量,避免虚焊、漏焊。焊接后对焊点进行CCD 100%全检。
装配环节,极芯装配入壳前配置11台相机,对极片上的极耳进行AI视觉检测。识别极耳弯折、扭曲、撕裂、错位等不良,极耳异常可能引发焊接失效,或接触铝壳内壁造成短路。

入壳时,100%实时检测入壳推力;入壳后,极耳与电芯壳体顶盖焊接实时监控。通过超声波焊接和激光焊接工艺连接,全程监控焊接功率,避免虚焊、烧穿,防止导电不良、焊缝微孔漏液。

装配完成后,X-ray和CT给电芯“做体检”。X-ray二维平面图像检查极片损伤、异物、极耳倒插、翻折等内部问题。CT三维断层切片进一步看清内部结构,包括正负极对齐度、损伤等,防止不良品流出。X-ray、CT检测后,还要进行人工复检。
注液、化成、密封,是电芯的第一次激活。为确保注液后焊接密封可靠,每颗电芯都要做多维度检测,杜绝漏液隐患。CCD相机检测焊缝表面裂纹、缺料、飞溅、孔洞等外观缺陷。3D轮廓仪检测焊缝高度、轮廓形变、凹陷凸起,判断焊接成型状态。氢气则通过自身的物理属性,检测肉眼与视觉难以识别的微小微孔渗漏。

到了这一步,一块完整的电芯就制造完成了,但在出厂前,它还要做高SOC自放电监控。将电芯充电至高SOC,静置,检测电压压降,避免因内部微弱缺陷导致压降异常的电芯流出。
最后是配组。按照容量、内阻、电压等参数,挑选参数匹配合格的电芯为一组,组装进同一个电池包。这样做,是避免电芯一致性问题导致整体电池组“充电充不满、放电放不空”,提升电池包整体循环寿命与工况稳定性。
电池包产线,组装出厂
PACK产线的逻辑仍然是“不让问题流到下一站”。电芯入线先做100%检查,对每一颗电芯外观、尺寸进行AI前置筛查。工厂通过CCD视觉识别和AI判定进行100%全检,避免磕碰变形、尺寸超差的电芯进入配组序列,消除电芯本体缺陷带来的装配隐患与安全风险。

为避免电芯单体间隔热、阻断热蔓延、防范热失控,龙甲电池大面粘贴了气凝胶,粘贴过程有两道CCD AI把关。一道检测气凝胶表面有无异物,保障贴装后粘接牢固、无脱落隐患。另一道检测贴胶位置,零偏差安装,保证整包隔热结构均匀、防护性能一致。
中隔板涂胶前,对中隔板、模组进行等离子清洗。中隔板涂胶粘贴在两列电芯中间,涂胶100%全检。而在涂胶的工艺中,每日中隔板涂胶首件,还要人工质检涂胶覆盖面积、涂胶厚度。
箱体准备阶段,箱体涂胶前对底部水冷板表面进行等离子清洗,再通过CCD检查表面洁净度,确保后续涂胶粘接可靠。

电池包防爆阀、连接器等组件安装,螺栓自动出钉防错。拧紧枪通过红外相机实时追踪、红外寻址定位,确保螺栓拧紧顺序正确。从源头规避螺栓错装、漏装。螺栓扭矩、角度等核心拧紧参数均实现装配过程可追溯、数据可监控。
底部涂胶在恒温、恒湿环境进行,产线专门搭载小环境房。涂胶工序搭载CCD检测系统,能识别断胶、溢胶等不良缺陷,实时监测涂胶轨迹完整性、胶体宽度、涂胶间距等参数,确保涂胶均匀饱满、参数合规。

模组下落与箱体压合过程采用自适应压力调控系统,可根据装配状态实时动态调节下压力度与压合行程。确保电芯与胶体、胶体与箱体之间全域充分贴合、压实。
巴片焊接是PACK产线的关键工序,它的焊接质量直接关系电池包导电稳定性与热安全性能。焊接缺陷易引发接触电阻过大、工作发热,甚至热失控风险。
焊前,依托AI视觉智能定位寻址技术,精准识别每一个电芯极柱的实际坐标,引导激光焊头精准对位。同时对极柱接触面进行激光清洗,去除氧化层、杂质;焊中实时监控焊接全过程,动态判定焊接可靠性,及时规避虚焊、假焊、漏焊隐患;焊后采用2D+3D双目AI视觉全域检测,结合人工专项复检的双重质检模式,全方位核查焊缝形貌,确保所有焊接点位100%达标。

完成BDU、BMS等核心电控部件装配后,箱内全域检测通过CCD视觉检测+人工精细化复检,逐一核查安装位置、固定状态。要确保无错装、漏装、松动、偏移等装配问题。
上盖封装采用机器人自动化装配方案,依托AI视觉精准定位实现螺栓自动对位、标准化拧紧,保证拧紧力度均匀、位置精准。而在所有螺栓完成自动化拧紧后,还要增设人工复拧复检工序。双重保障每一颗螺栓紧固到位,确保箱体密封严实、结构锁紧可靠。

封箱完成后,采用蓝光3D结构光扫描检测技术,采集百万级高精度点云数据,对电池包整体外形尺寸、装配基准开展全方位精密测量,确保电池包各项尺寸参数符合整车装配标准,实现整车端精准匹配、无缝装配。
所有电池包出厂前,均需完成全套下线终检流程,涵盖电性能、安全性能、绝缘性能、功能逻辑等400+项全方位测试。全部达标后,这块电池才正式获得“准生证”。
影子工厂与QMS穿透供应链
在整个电池制造的过程中,小米全链路负责产品定义、电池包设计开发、参与电芯设计开发、全流程质量管控,这就是“过程小米盯”。这样的穿透式管理不只管一块电池,还要管二三级供应商的正负极材料、隔膜、气凝胶、上盖等原材料和零部件。
小米主要靠两种方式:影子工厂机制和小米QMS质量管理体系。
影子工厂机制下,小米SIE团队对供应商的工艺、设备、质量等生产部门一一对应,进行驻场管理。

PE工程师对接产线工艺部门,负责量产工艺维护、制造环节参数监控和管理。ME工程师对接设备部门,负责设备全生命周期规划和管理,确保设备稳定运行;生产工程师对接生产运营部门,负责人员和组织问题,比如人员技能培训、标准制定。PQE工程师对接现场质量部门,负责过程质量,包括不合格品管理、良率达成;分供方管理工程师对接合作伙伴SQE部门,负责分供方管理,把质量管控穿透到二级、三级供应商。项目专项工程师对接项目与研发,统筹前期开发到项目落地。
同时,小米向一、二、三级供应商导入包含12个模块的QMS质量管理体系。从人员培训、不合格品管理、设备维保、产线异物管控等层面,落实到各级供应商日常管理和生产中。
电池出厂只是开始
电池出厂并不意味着结束,这只是一块电池被正式使用的开始。小米汽车对电池进行7×24小时电池监控,监测1000+安全相关特征信号,1秒/次实时响应。覆盖行驶、充电、停放,停车休眠状态也有车端巡检,发现异常后主动唤醒上报云端。

在全部的生产过程中,工厂保存了超万条数据,15年全量存档可追溯。无论出厂前还是实际使用中,电池出现的所有问题都可以第一时间追溯到相应电池包,并溯源至每一个制造的时间和发生事件。

当然,一块电池在实际使用的过程中遭遇的“特情”不能百分百完美避免,为此小米还推出“龙甲电池安心保障计划”。因原厂电池质量原因导致自燃、车辆达到报废条件,补偿同等配置新车;因电池碰撞或底盘剐蹭导致电池起火、车辆达到报废条件,补偿车损险保单额与保险实际赔付金额差额。电池的质量、非质量问题小米都兜底,这在行业里并不多见。
编辑总结:工厂打卡下来,最核心的关键词不是产能,而是“可自证”。这条产线的价值不只在8000多个监控点和核心工序100%全检。它把“标准小米定、过程小米盯、质量小米担”做成了一个闭环:前端穿透供应链,中端用全检和数据锁住一致性,后端用监控和兜底接住用户。电池竞争走到今天,拼的不只是参数,更是全维度的用户体验。
一句话说,这座电池工厂就是小米龙甲电池质量体系的最佳缩影。